
Lini stamping pada industri komponen otomotif beroperasi dengan kecepatan siklus tinggi dan ritme kerja yang sangat presisi. Setiap detik henti mesin press berkapasitas ratusan ton berdampak langsung pada pemenuhan target perakitan bodi kendaraan. Sayangnya, banyak pabrik manufaktur masih mengukur efektivitas lini ini menggunakan estimasi manual yang rentan bias. Mengoptimalkan akurasi data OEE mesin stamping otomotif menjadi langkah krusial agar keputusan perbaikan mesin didasarkan pada fakta riil, bukan perkiraan operator.
Metrik Overall Equipment Effectiveness (OEE) menggabungkan tiga pilar utama: Availability, Performance, dan Quality. Jika pencatatan salah satu pilar tersebut meleset beberapa persen saja, gambaran produktivitas lini stamping akan menyimpang jauh dari kondisi aslinya. Manajemen sering kali dibuat bingung karena angka OEE di atas kertas tampak memuaskan, padahal volume pengiriman komponen bodi ke lini assembling terus mengalami keterlambatan.
Tantangan Pencatatan Manual di Area Press Stamping
Baca Juga : Teknologi Pelaporan Real-Time untuk Uji Beban Jembatan Timbang
Mesin stamping bekerja menggunakan gerakan stroke per minute (SPM) yang repetitif dan cepat. Masalah umum yang sering luput dari pencatatan manual adalah fenomena micro-stops atau hentian singkat di bawah tiga menit. Gangguan kecil seperti sensor scrap tersangkut, pelumasan coil lembaran plat tersumbat sesaat, atau sensor feeding yang salah membaca posisi pelat sering kali diabaikan oleh operator karena dianggap tidak signifikan.
Ketika pergantian shift tiba, operator biasanya baru mengisi lembar logsheet kertas berdasarkan ingatan semata. Downtime singkat yang berulang puluhan kali dalam satu shift kerap dibulatkan atau bahkan tidak dicatat sama sekali. Akibatnya, nilai availability mesin terlihat tinggi, sementara kecepatan riil siklus cetak plat mengalami penurunan drastis tanpa diketahui penyebab pastinya.
Keterbatasan fisik form kertas di lingkungan stamping juga memperburuk integritas data. Lembaran kertas kerja di sekitar mesin hidrolik atau mekanik rentan terkena percikan oli pelumas, kotoran scrap logam, hingga risiko robek. Situasi ini membuat tim data entry kesulitan membaca catatan tulisan tangan, sehingga proses rekapitulasi data OEE mingguan sering kali dipenuhi asumsi yang keliru.
Pencatatan Real-Time untuk Menangkap Micro-Stops
Baca Juga : Strategi Efisiensi Waktu Patroli Keamanan Dermaga Peti Kemas
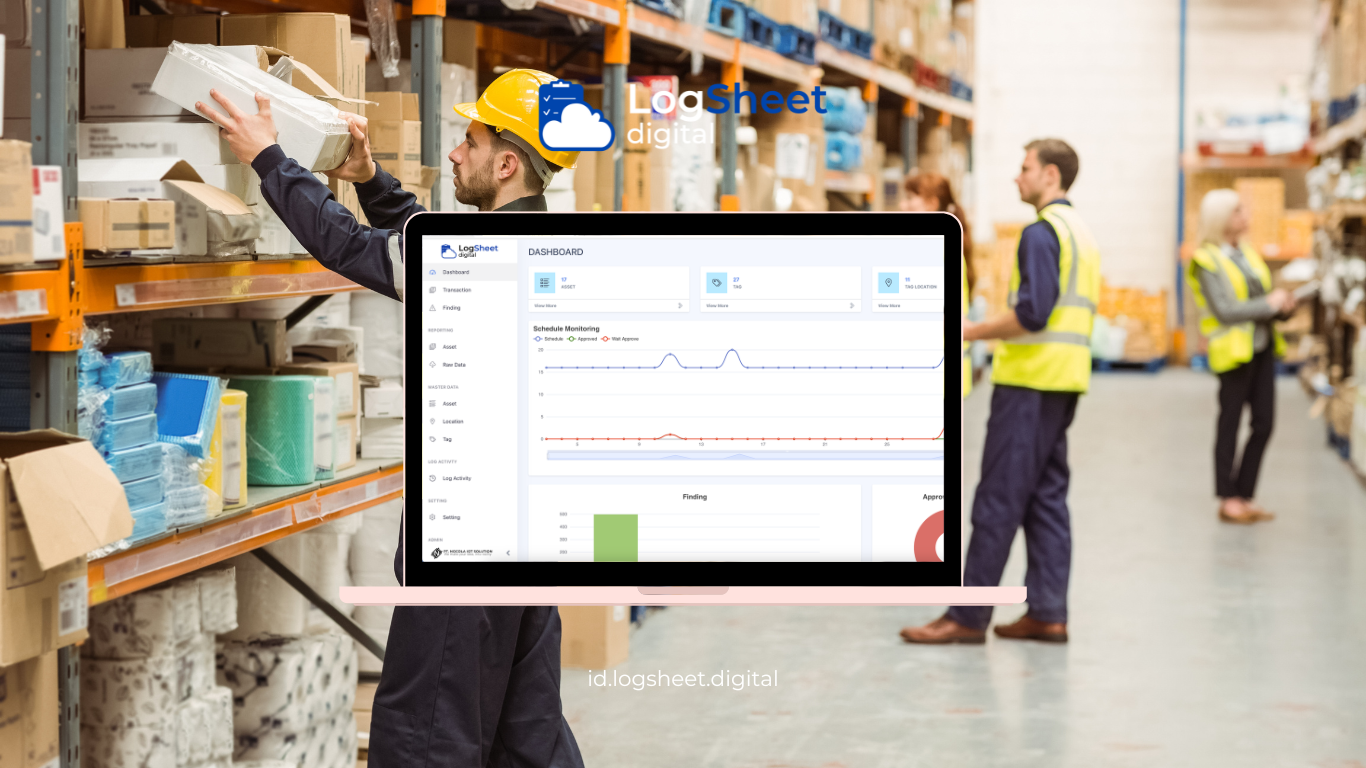
Langkah paling efektif untuk mendongkrak akurasi data OEE mesin stamping otomotif adalah beralih dari form kertas ke sistem logsheet digital tepat di sisi mesin. Operator dapat langsung menekan tombol input kategori henti begitu mesin press berhenti bekerja secara mendadak. Dengan pencatatan berbasis antarmuka digital yang sederhana, durasi downtime mesin tercatat secara presisi hingga satuan detik tanpa perlu pembulatan manual.
Pencatatan real-time ini memungkinkan tim produksi mengidentifikasi pola micro-stops yang tersembunyi. Sebagai contoh, sebuah pabrik komponen rangka bodi motor di Jawa Barat menemukan bahwa mesin press 500 ton mereka kehilangan waktu efektif hingga 42 menit per shift hanya karena scrap logam tipis kerap menempel di area die. Masalah ini tidak pernah terdeteksi selama bertahun-tahun saat masih memakai pencatatan manual mingguan.
Data yang tercatat secara instan ke server cloud langsung mengkalkulasi parameter Performance secara otomatis. Perbedaan antara target SPM teoritis cetakan dies dengan pukulan aktual per menit dapat terpantau tanpa jeda waktu tunggu rekapitulasi shift.
Standardisasi Kode Gangguan Dies dan Material
Baca Juga : Panduan Digitalisasi Pencatatan Uji Hidrostatik Bejana Bertekanan
Salah satu penyebab tingginya ketidakpastian data OEE stamping adalah penulisan alasan downtime yang terlalu umum. Operator kerap mencantumkan keterangan singkat seperti “mesin trouble” atau “die error” di lembar kerja tanpa rincian teknis. Hal ini menyulitkan tim pemeliharaan preventif dalam menganalisis akar masalah kerusakan komponen cetakan (dies).
Sistem pencatatan digital dapat membatasi input alasan downtime menggunakan menu dropdown yang terstandardisasi. Kategori masalah dibagi secara spesifik, mulai dari keretakan punch, die alignment bergeser, kegagalan ejector pin, hingga masalah kualitas material seperti ketebalan coil plat yang tidak seragam. Pemilahan yang jelas mencegah operator berspekulasi saat memasukkan data downtime.
Pemisahan kategori juga harus mencakup proses changeover cetakan dies (Single-Minute Exchange of Die / SMED). Durasi pergantian alat press, pemanasan die, hingga uji coba pukulan pertama wajib dipisahkan dari downtime gangguan mesin murni. Dengan demikian, evaluasi efisiensi tim die setter dapat dihitung terpisah tanpa mengaburkan performa keandalan mekanis mesin stamping itu sendiri.
Integrasi Validasi Mutu untuk Menekan Bias Reject Part
Baca Juga : Manfaat LogSheet Digital untuk Lacak Umur Pisau Mesin Industri
Pilar Quality dalam penghitungan OEE mesin stamping otomotif sering kali menjadi titik paling bias jika hanya mengandalkan hitungan kasar di akhir lini. Komponen logam hasil cetak press yang mengalami cacat seperti burr berlebih, springback, kerutan, atau robekan mikro sering kali baru ditemukan saat proses assembling lanjutan. Jika cacat tersebut tidak dialokasikan ke nomor stempel dies yang mencetaknya, metrik Quality pada OEE mesin asal akan menjadi tidak valid.
Validasi part stamping secara digital memungkinkan integrasi data antara pos inspeksi quality control (QC) dengan data produksi mesin. Setiap lot coil yang diproses dapat diverifikasi jumlah part OK versus part NG (Not Good) secara langsung setelah uji sampling visual maupun pengujian dimensi menggunakan Coordinate Measuring Machine (CMM). Data cacat produk langsung terhubung balik ke catatan kerja mesin stamping yang memproduksinya.
Melalui keterhubungan data ini, tim engineering dapat melihat korelasi langsung antara penurunan performa mesin dengan lonjakan produk cacat. Misalnya, ketika tonase mesin press mulai tidak stabil menjelang akhir siklus kerja oli hidrolik, angka reject rate cenderung meningkat secara bertahap. Informasi ini menjadi sinyal peringatan dini bagi teknisi untuk melakukan kalibrasi sebelum mesin mengalami kegagalan fatal.
Kesimpulan
Meningkatkan akurasi data OEE mesin stamping otomotif merupakan fondasi utama dalam memangkas pemborosan waktu dan material pada lini manufaktur yang serba cepat. Dengan mengeliminasi pencatatan manual melalui logsheet digital, menangkap micro-stops secara detail, dan menyelaraskan data downtime dengan standar mutu part, manajemen mendapatkan gambaran performa mesin yang faktual dan transparan. Sudah saatnya pabrik stamping Anda beralih ke pencatatan digital terintegrasi untuk memaksimalkan kapasitas produksi mesin press tanpa perlu menambah beban kerja operator lapangan.



leave your comments